POF光纤端面镜面级处理:技术原理与挑战分析
在光通信领域,光纤的端面质量直接决定了光信号的传输损耗和耦合效率。对于聚氧乙烯(POF)光纤而言,实现“镜面级”(Mirror-Grade)的平整端面,不仅仅是达到视觉上的光滑,更意味着其表面粗糙度、平面度、垂直度必须达到极高的光学级精度。任何微小的表面缺陷、应力残留或非垂直角度,都可能导致显著的光学损耗和信号衰减。
核心挑战指标(KPIs):
1. 表面粗糙度 ($R_a$): 必须控制在极低水平,通常要求 $text{R}_a < 10 text{ nm}$,甚至要求达到纳米级。这是防止散射损耗的关键。
2. 平面度 (Flatness): 端面与理想平面偏差必须极小,通常要求在 $text{1-5} text{ }text{nm}$ 级别,以确保高效的耦合。
3. 垂直度 (Perpendicularity): 端面与光纤轴线之间的夹角应接近 $90^text{o}$,偏差应小于 $0.1^text{o}$,以最大限度减少内反射损耗。
研磨片与专用刀具的科学选型原则
实现镜面级端面,不能仅依赖单一工具。它需要一个组合拳:粗磨去除损伤层 $rightarrow$ 精细研磨去除应力 $rightarrow$ 抛光实现镜面。因此,工具的选择必须分阶段进行。
一、 POF光纤研磨片(Polishing/Grinding Wheels)选择指南
研磨片是去除光纤外层损伤、调整几何形状的主要介质。其选择需考虑材料、粒度和结构。
#### 1. 研磨材料的选择(Abrasive Material)
* 金刚石(Diamond): 是首选材料。它具有极高的硬度和热稳定性,适用于磨削硬质或需要快速去除大块材料的工序。推荐使用微晶体或纳米级金刚石颗粒,以确保研磨过程的平稳性和均匀性。
* 陶瓷(Ceramic): 适用于最后的抛光步骤(Lapping)。陶瓷磨具能提供极高的表面平滑度和优异的耐磨性,尤其适用于去除亚微米级的残留应力。
* 氧化铝(Alumina): 适用于初步的清洁和钝化处理,但其颗粒尺寸和硬度可能不足以达到最高的镜面级精度。
#### 2. 粒度和结构参数(Grit and Structure)
* 粒度(Grit Size): 必须遵循“渐进式减小”原则。从粗粒(如 $text{60-120}$ 目)开始去除损伤层,逐步过渡到中粒($text{400-800}$ 目),最终使用超细磨粒($text{> 2000}$ 目)进行精抛。专业建议: 采用金刚石涂层或复合结构的研磨片,以保证不同粒径的连续过渡。
* 孔隙率(Porosity): 研磨片应具备适度的孔隙率,这保证了冷却液(Coolant)能够快速渗透和导出,防止磨屑堆积,从而避免局部过热和应力集中。
二、 专用光纤切割与抛光刀具推荐
虽然研磨片负责成形,但专用刀具负责实现最终的精细抛光和定位。以下三种工具组合是行业标准配置:
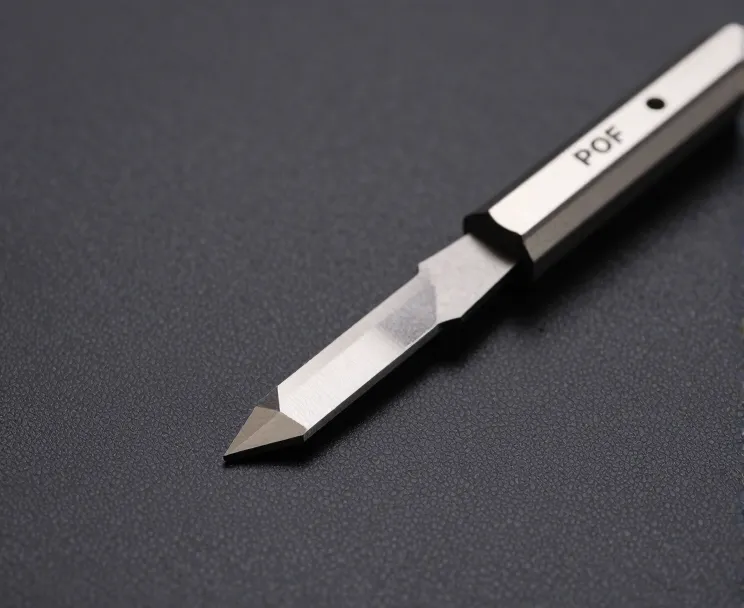
#### 1. 精密切割刀(Precision Cutting Blades)
* 用途: 初始截断、去除光纤尾端应力层。不宜直接用于达到镜面级,但用于设定基准平面。
* 技术要求: 刀刃需采用高精度抛光处理,避免切割时引入的应力裂纹。推荐使用超声波辅助的低速切割,以减少热应力累积。
#### 2. 拉盘抛光(Lapping/Polishing System)
* 原理: 利用高精度的拉盘(Lapping Plate)和抛光浆料进行机械和化学双重抛光。这是实现纳米级平整度的核心步骤。
* 关键参数: 抛光压力(Pressure)和抛光速度(Speed)必须精确控制。压力过大会造成过度磨损,速度过低则效率不足。
* 推荐配置: 自动化、循环冷却、能实现多轴精确定位的拉盘系统。
#### 3. 超声波辅助处理(Ultrasonic Assisted Treatment)
* 用途: 在抛光和清洗的最后阶段使用。超声波能有效剥离残留的磨损颗粒和污染物,同时其振动作用有助于减轻光纤表面残留的机械应力,提升光耦合性能。
* 技术优势: 极大地提高了清洁度和表面均匀性,是达到“镜面级”的关键辅助手段。
优化工艺流程与技术参数控制
要成功实现镜面级端面,必须遵循一个严格的、多阶段的工艺流程。
流程步骤(The 3-Stage Process)
| 阶段 | 目的 | 推荐工具 | 关键工艺控制点 | 目标指标(KPI) |
| :— | :— | :— | :— | :— |
| 1. 粗磨/成形 | 去除损伤层,确定基本尺寸。 | 粗粒金刚石研磨片;低速切割。 | 进给速度(Feed Rate)适中;冷却液充分;避免过度磨损。 | 尺寸精度达标;去除表面应力层。 |
| 2. 精磨/抛光 | 消除应力,平滑表面,达到镜面度。 | 纳米金刚石/陶瓷混合研磨片;高精度拉盘。 | 极低抛光压力;持续使用超细抛光浆料;温度均匀控制。 | $text{R}_a < 10 text{ nm}$;平面度 $text{< 5 nm}$。 |
| 3. 清洁/检验 | 移除污染物,验证质量。 | 超声波清洗;高倍光学显微镜。 | 采用非离子去离子水;超声波处理时间精确控制。 | 无可见污染物;角度偏差 $text{< 0.1}^text{o}$。 |
关键工艺参数控制表
* 冷却液(Coolant): 必须采用高纯度、导热性极佳的非电解冷却液,并确保其持续循环,温度波动控制在 $text{20-25}^text{o}text{C}$。
* 研磨压力控制: 压力必须是动态可变的,而非恒定施加。应根据光纤的承载能力和材料特性进行调整。
* 真空度管理: 在抛光和清洗过程中,建议在真空环境下进行,以排除空气污染物和灰尘颗粒的吸附。
总结与专家建议
实现POF光纤的镜面级端面,是一个集机械、材料学和光学工程于一体的复杂过程。它不是简单地“打磨”表面,而是通过精密的工具选择(金刚石/陶瓷研磨片、拉盘抛光系统)和严格的工艺参数控制(分阶段研磨、超声波辅助、低温控制),系统性地去除表面缺陷和内部应力。
【技术专家提示】 最佳实践是采用“研磨+拉盘抛光+超声波清洗”的组合流程。每次工艺步骤的退出指标(如表面粗糙度、光耦合角度)都必须进行实时监测,只有当所有KPI指标达到预设的纳米级标准时,才能判定为合格的镜面级端面。